Dettagli:
Termini di pagamento e spedizione:
|
| Materiale del corpo: | Acciaio fuso: Acciaio al carbonio, acciaio inossidabile | disposizione: | Disposizione 1, disposizione 5, disposizione 8, SS304, SS316, Dss ecc. |
|---|---|---|---|
| Misurare: | 2in - 42in | Valutazione della pressione: | Classe 600LB/600# |
| Attuatore: | Volante, trasmissione | Estremità del collegamento: | BW, saldatura di testa |
| Mezzo applicabile: | W.O.G | altro: | OEM disponibile |
| Evidenziare: | valvola a saracinesca messa metallo,Pressione sigillo saracinesca |
||
| Modello | Z61 (saracinesca a saldare di testa) |
|---|---|
| Norma di progettazione | API 600/API 6D |
| Classe di pressione | Classe ASME 600/600LB/600# |
| Intervallo di dimensioni | POLLICI 2" – 42" (DN50 – DN1050) |
| Terminare la connessione | Saldatura di testa (BW) secondo ASME B16.25 |
| Materiali del corpo | ASTM A216 WCB · ASTM A351 CF8 (304) · ASTM A351 CF8M (316) |
| Opzioni di assetto (WCB) | Rifinitura 1 (13Cr) · Rifinitura 5 (STL) · Rifinitura 8 (13Cr + STL) |
| Struttura | Stelo rialzato OS&Y · cofano imbullonato · cuneo flessibile · sedile posteriore |
| Ispezione e prova | API 598 · Opzioni NDT: RT / LP / MT |
| Opzioni speciali | NACE MR0175 su richiesta · ingranaggio conico/attuatore |
Questa valvola a saracinesca in acciaio fuso API 600 è la configurazione con estremità con saldatura di testa (BW), designata modello Z61 nel sistema modello nazionale cinese. La valvola è del tipo OS&Y con stelo ascendente, design del coperchio imbullonato con cuneo flessibile e sede posteriore, in ASTM A216 WCB con corpi CF8 (304) o CF8M (316) opzionali per servizio corrosivo. Le estremità saldate di testa sono conformi a ASME B16.25, faccia a faccia secondo ASME B16.10, valori di pressione-temperatura conformi a ASME B16.34. La valvola è testata API 598 e, su richiesta, sono disponibili test non distruttivi con radiografia (RT), liquidi penetranti (LP) e particelle magnetiche (MT) per le estremità saldate e le sezioni critiche del corpo.
Le valvole a saracinesca con saldatura di testa sono comunemente specificate nei servizi di trattamento delle acque, petrolio e gas, petrolchimici e di condutture, in particolare quando la linea deve essere saldata anziché imbullonata, dove l'alta pressione o il servizio acido rendono indesiderabile un giunto di guarnizione o dove una linea interrata o inaccessibile richiede una connessione senza giunti. Per servizio acido la valvola può essere fornita su richiesta secondo NACE MR0175 / ISO 15156; Le estremità saldate di testa sono spesso specificate insieme alla conformità NACE perché il giunto saldato elimina la guarnizione della flangia come potenziale percorso di perdita.
Progettazione e Produzione:Saracinesca in acciaio fuso conforme a API 600 o API 6D.
Ispezione e test:API 598, API 600 o API 6D.
Dimensione finale BW:ASME B16.25.
Faccia a faccia e dall'inizio alla fine:ASME B16.10.
Valori pressione-temperatura:ASME B16.34.
1.Tipo:Valvole a saracinesca BW, modello Z61
2.Progetto:OS&Y, cofano imbullonato, design a cuneo flessibile
3.Intervallo di dimensioni:Da 2" a 42" (da DN50 a DN1050)
4.Valutazione della pressione:ASME Classe 600LB/600#
5.Materiali disponibili in:WCB, LCB, CF8, CF8M, CF3, CF3M, WC6, WC9, C5, C12 o equivalente
6. Sono disponibili vari materiali di rivestimento per adattarsi alle diverse condizioni di servizio
7.Attuatore:Manuale, volantino, azionamento ad ingranaggi
8.Requisito speciale:NACE MR0175 su richiesta
9.Test speciali:RT, LP, MT
Quando scegliere la saldatura di testa rispetto alla flangiata:Le estremità con saldatura di testa (BW) sono specificate quando la linea deve essere saldata anziché imbullonata al collegamento della valvola. I vantaggi sono: nessuna flangia significa nessuna guarnizione che perde, nessun serraggio di bulloni e un ingombro complessivo della linea ridotto; rimuove anche un potenziale percorso di perdita ad alta pressione o in servizio acido. La saldatura di testa è comune su linee ad alta pressione e gas acido, su tubazioni interrate o sottomarine dove i giunti flangiati non sono accessibili e nella costruzione di condutture dove l'intera linea è saldata. Le connessioni flangiate rimangono preferibili laddove si prevede di rimuovere la valvola per manutenzione senza tagliare la linea.
Controlli non distruttivi RT, LP e MT:la valvola è testata API 598 di serie. Su richiesta, è possibile effettuare ulteriori controlli non distruttivi sulla preparazione delle estremità di saldatura e sulle sezioni critiche della carrozzeria.RT (radiografia)utilizza raggi X o raggi gamma per rilevare difetti interni come porosità o inclusioni.LP (liquido penetrante)utilizza un liquido penetrante per rivelare difetti superficiali.MT (particella magnetica)utilizza particelle magnetiche per rivelare difetti superficiali e vicini alla superficie nei materiali ferromagnetici. Per una valvola a saracinesca BW, questi test sono generalmente specificati dal progetto sulla preparazione dell'estremità di saldatura e su eventuali sezioni critiche della fusione, e i rapporti di prova vengono forniti con il certificato del materiale. L'ambito specifico dell'NDT è confermato rispetto alle specifiche del progetto al momento dell'ordine.
Scelta dell'assetto sulla versione WCB: Ritaglia 1(sede 13Cr e cuneo 13Cr) è la selezione standard per servizi generali non corrosivi.Ritaglia 5(La stellite sulle superfici di tenuta della sede e del cuneo) è preferibile laddove è richiesta resistenza all'erosione e all'usura, ad esempio in caso di strozzamento o linee ad alta velocità.Ritaglia 8(cuneo 13Cr con sede STL) è una specifica di livello intermedio frequentemente richiesta nei programmi di raffinerie e linee petrolchimiche. Per il servizio acido è disponibile la conformità NACE MR0175 / ISO 15156; l'H2S pressione parziale, temperatura di esercizio, CO2Il contenuto e la concentrazione di cloruro derivanti dalle condizioni della linea sono necessari per confermare la corretta specifica del materiale e della durezza prima della produzione.
1. Stile guarnizione del cofano
La guarnizione avvolta in acciaio inossidabile + grafite flessibile viene utilizzata per la valvola a saracinesca Classe 600.
2. Sigillo dell'imballaggio
Come al solito, per il materiale di imballaggio viene utilizzata la grafite flessibile. Su richiesta del cliente è possibile utilizzare anche PTFE o materiale di imballaggio combinato.
3. Collegamento tra corpo e cofano
Le valvole a saracinesca di classe 600LB sono generalmente collegate con un design a coperchio imbullonato.
4. Sede
Per la valvola a saracinesca in acciaio al carbonio, la sede è solitamente in acciaio forgiato. La superficie di tenuta della sede è saldata sovrapposta con la lega dura specificata dal cliente. Per la valvola a saracinesca in acciaio inossidabile, la sede è solidale al corpo oppure può essere lavorata direttamente dopo la saldatura della lega dura.
5. Progettazione del disco
Le valvole a saracinesca NPS ≥ 2 sono saracinesche flessibili a cuneo.
6. Design del sedile posteriore
Tutte le valvole a saracinesca hanno un design con sedile posteriore. Nella maggior parte dei casi, la valvola a saracinesca in acciaio al carbonio è dotata di un sedile posteriore rinnovabile. Per la valvola a saracinesca in acciaio inossidabile, il sedile posteriore è lavorato direttamente nel coperchio o lavorato dopo la saldatura.
7. Progettazione dello stelo
Lo stelo ha un design forgiato integrale. Il diametro minimo dello stelo deve essere conforme ai requisiti standard.
8. Dado dello stelo
Di solito, il dado dello stelo è realizzato in ASTM A439 D2. Può essere realizzato anche in lega di rame o altri materiali se richiesto dal cliente.
9. Operazione
Il volantino o la scatola degli ingranaggi conici vengono solitamente utilizzati per il funzionamento della valvola a saracinesca.
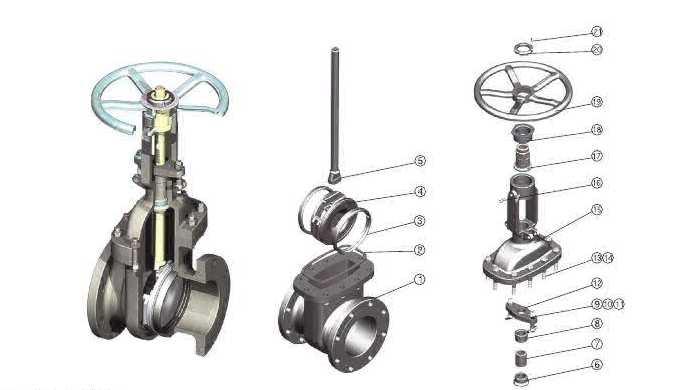
Scorri orizzontalmente per vedere tutti i materiali
| Parti n. | Nome delle parti | WCB/assetto 1 | WCB/assetto 5 | WCB/assetto 8 | CF8/304 | CF8M/316 |
|---|---|---|---|---|---|---|
| 1 | Corpo | ASTM A216 WCB | ASTM A216 WCB | ASTM A216 WCB | ASTM A351 CF8 | ASTM A351 CF8M |
| 2 | Guarnizione | Ferro dolce + Grafite o 304 + Grafite | 304 + Grafite | 316 + Grafite | ||
| 3 | Anello del sedile | A105 + 13Cr | A105+STL | A105+STL | ASTM A351 CF8 | ASTM A351 CF8M |
| 4 | Cancello | ASTM A216 WCB + 13Cr | ASTM A216 WCB+STL | ASTM A216 WCB + 13Cr | ASTM A351 CF8 | ASTM A351 CF8M |
| 5 | Gambo | ASTM A182 F6a | ASTM A182 F6a | ASTM A182 F6a | ASTM A182 F304 | ASTM A182 F316 |
| 6 | Boccola del sedile posteriore | ASTM A182 F6a | ASTM A182 F6a | ASTM A182 F6a | ASTM A351 CF8 | ASTM A351 CF8M |
| 7 | Imballaggio | Grafite | Grafite | Grafite | Grafite | Grafite |
| 8 | Ghiandola | ASTM A182 F6a | ASTM A182 F6a | ASTM A182 F6a | ASTM A182 F304 | ASTM A182 F316 |
| 9 | Golfare della ghiandola | ASTM A193 B7 | ASTM A193 B7 | ASTM A193 B7 | ASTM A193 B8 | ASTM A193 B8M |
| 10 | Dado del golfare | ASTM A1942H | ASTM A1942H | ASTM A1942H | ASTM A1948 | ASTM A1948M |
| 11 | Perno golfare | ASTM A36 | ASTM A36 | ASTM A36 | 304SS | 316SS |
| 12 | Flangia della ghiandola | ASTM A216 WCB | ASTM A216 WCB | ASTM A216 WCB | ASTM A351 CF8 | ASTM A351 CF8M |
| 13 | Bullone del cofano | ASTM A193 B7 | ASTM A193 B7 | ASTM A193 B7 | ASTM A193 B8 | ASTM A193 B8M |
| 14 | Dado del cofano | ASTM A1942H | ASTM A1942H | ASTM A1942H | ASTM A1948 | ASTM A1948M |
| 15 | Cofano | ASTM A216 WCB | ASTM A216 WCB | ASTM A216 WCB | ASTM A351 CF8 | ASTM A351 CF8M |
| 16 | Capezzolo | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio |
| 17 | Dado dello stelo | ASTM A439 D2 | ASTM A439 D2 | ASTM A439 D2 | ASTM A439 D2 | ASTM A439 D2 |
| 18 | Dado del manicotto del giogo | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio |
| 19 | Volantino | Ferro duttile | Ferro duttile | Ferro duttile | Ferro duttile | Ferro duttile |
| 20 | Dado del volantino | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio | Acciaio al carbonio |
| 21 | Vite di fissaggio | ASTM A193 B7 | ASTM A193 B7 | ASTM A193 B7 | ASTM A193 B7 | ASTM A193 B7 |
Parti n. 17 Dado stelo: fonte originale elencata "A439 02" nella colonna CF8 - corretta in A439 D2 per corrispondere alle altre colonne. Parti n. 9 e 21: la fonte originale aveva "ASTMA193" senza spazio - corretto in "ASTM A193" ovunque. Confermare con il certificato del materiale prima della pubblicazione.
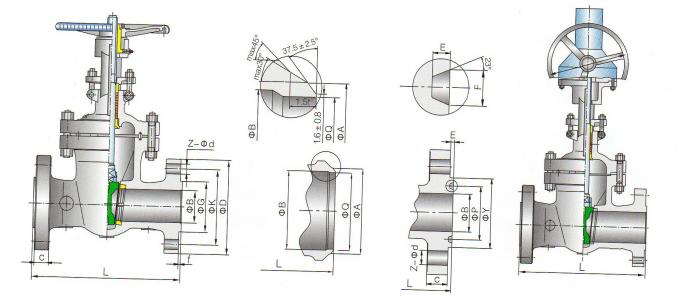
Scorri orizzontalmente per vedere tutte le dimensioni
| NPS | DN | L (bianco e nero) | B | D | G | F | K | Z-φd | C | UN |
|---|---|---|---|---|---|---|---|---|---|---|
| 2 | 50 | 292 | 49 | 165 | 91,9 | 6.4 | 127 | 8-19.1 | 25.4 | 63 |
| 2 1/2 | 65 | 330 | 62 | 191 | 104.6 | 6.4 | 149.2 | 8-22.2 | 28.4 | 75 |
| 3 | 80 | 356 | 74 | 210 | 127 | 6.4 | 168.3 | 8-22.2 | 31.8 | 91 |
| 4 | 100 | 432 | 100 | 273 | 157.2 | 6.4 | 215.9 | 8-25.4 | 38.1 | 117 |
| 6 | 150 | 559 | 150 | 356 | 215.9 | 6.4 | 292.1 | 12-28.6 | 47.8 | 172 |
| 8 | 200 | 660 | 201 | 419 | 269,7 | 6.4 | 349.2 | 12-31.8 | 55.6 | 223 |
| 10 | 250 | 787 | 252 | 508 | 323,9 | 6.4 | 431.8 | 16-34.9 | 63,5 | 278 |
| 12 | 300 | 838 | 303 | 559 | 381 | 6.4 | 489 | 20-34.9 | 66,5 | 329 |
| 14 | 350 | 889 | 334 | 603 | 412.8 | 6.4 | 527.1 | 20-38.1 | 69,9 | 362 |
| 16 | 400 | 991 | 385 | 686 | 469,9 | 6.4 | 603.2 | 20-41.3 | 76.2 | 413 |
| 18 | 450 | 1092 | 436 | 743 | 533.4 | 6.4 | 654.1 | 20-44.5 | 82.6 | 464 |
| 20 | 500 | 1194 | 487 | 813 | 584.2 | 6.4 | 723.9 | 24-44.5 | 88,9 | 516 |
| 24 | 600 | 1397 | 589 | 940 | 692.2 | 6.4 | 838.2 | 24-50.8 | 101.6 | 619 |
| 26 | 650 | 1448 | 633 | 1016 | 749.3 | 6.4 | 914.4 | 28-50.8 | 108 | 670 |
| 28 | 700 | 1549 | 684 | 1073 | 800.1 | 6.4 | 965.2 | 28-54 | 111.3 | 721 |
| 30 | 750 | 1651 | 735 | 1130 | 857.3 | 6.4 | 1022.4 | 28-54 | 114.3 | 772 |
| 32 | 800 | 1778 | 779 | 1194 | 914.4 | 6.4 | 1079,5 | 28-60.3 | 117.3 | 825 |
| 34 | 850 | 1930 | 830 | 1245 | 965.2 | 6.4 | 1130.3 | 28-60.3 | 120,7 | 876 |
| 36 | 900 | 2083 | 874 | 1314 | 1022.4 | 6.4 | 1193.8 | 28-66.7 | 124 | 927 |
| 42 | 1050 | 2439 | 1020 | 1403 | 1168.4 | 6.4 | 1282.7 | 28-66.7 | 168.1 | 1080 |
Dimensioni in mm. L = dimensione da un'estremità all'altra per estremità BW secondo ASME B16.10. La tabella dimensioni in questa pagina elenca solo la serie BW; per le dimensioni di scartamento RF/RTJ della stessa valvola Classe 600, fare riferimento alla pagina Classe 600 RF/RTJ. 38 e 40 pollici non sono elencati nella serie dimensionale originale della Classe 600 BW.
Quando è opportuno utilizzare una valvola a saracinesca con saldatura di testa al posto di una valvola a saracinesca flangiata?
Le estremità con saldatura di testa (BW) sono specificate quando la linea deve essere saldata anziché imbullonata alla connessione della valvola. I principali vantaggi sono: nessuna flangia significa nessuna guarnizione che perde, nessun serraggio di bulloni e un ingombro complessivo della linea ridotto; rimuove anche un potenziale percorso di perdita ad alta pressione o in servizio acido. La saldatura di testa è comune su linee ad alta pressione e gas acido, su tubazioni interrate o sottomarine dove i giunti flangiati non sono accessibili e nella costruzione di condutture dove l'intera linea è saldata. Le connessioni flangiate rimangono preferibili laddove si prevede di rimuovere la valvola per manutenzione senza tagliare la linea.
Cosa significano RT, LP e MT su questa valvola a saracinesca BW?
RT (test radiografico), LP (test con liquidi penetranti) e MT (test con particelle magnetiche) sono metodi di test non distruttivi (NDT) utilizzati per verificare la solidità della fusione e delle estremità saldate senza distruggere la valvola.RTutilizza raggi X o raggi gamma per rilevare difetti interni come porosità o inclusioni nel corpo fuso e nel giunto di saldatura.LPutilizza un liquido penetrante per rivelare difetti superficiali nei materiali non magnetici.MTutilizza particelle magnetiche per rivelare difetti superficiali e vicini alla superficie nei materiali ferromagnetici. Per una valvola a saracinesca BW, questi test vengono generalmente applicati alla preparazione dell'estremità di saldatura e alle sezioni critiche del corpo, e i rapporti di prova vengono forniti con il certificato del materiale. L'ambito specifico dell'NDT è confermato rispetto alle specifiche del progetto al momento dell'ordine.
Qual è la differenza tra le designazioni dei modelli Z40 e Z61?
Z40 e Z61 sono designazioni di modello standard nazionale cinese per le valvole a saracinesca.Z40è la valvola a saracinesca flangiata (RF) con stelo saliente.Z61è la valvola a saracinesca con stelo saliente con connessione a saldare di testa - il 6 nella seconda posizione indica la connessione a saldare. Entrambi condividono la stessa struttura del corpo API 600, cofano imbullonato, stelo rialzato OS&Y e cuneo flessibile; la differenza sta nella connessione terminale, che comporta diverse dimensioni faccia a faccia, una diversa preparazione delle estremità e una diversa procedura di saldatura per l'installazione. Nelle specifiche internazionali, la valvola viene definita valvola a saracinesca con saldatura di testa API 600 e la designazione del modello è normalmente citata insieme allo standard API per evitare ambiguità.
NACE MR0175 è disponibile su questa valvola a saracinesca BW?
Sì, la conformità NACE MR0175 / ISO 15156 è disponibile su richiesta. L'H2S pressione parziale, temperatura di esercizio, CO2Il contenuto e la concentrazione di cloruro derivanti dalle condizioni della linea sono necessari per confermare la corretta specifica del materiale e della durezza prima della produzione. Le estremità con saldatura di testa sono spesso specificate insieme alla conformità NACE nel servizio di gas acido, poiché il giunto saldato elimina la guarnizione e la flangia imbullonata come potenziali percorsi di perdita ad alta pressione.
Persona di contatto: Mr. Biff Teng
Telefono: 86-18066318081


